- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
सटीक इंजेक्शन मोल्ड के लिए कौन से मोल्डबेस और मानक भाग घटक आवश्यक हैं?
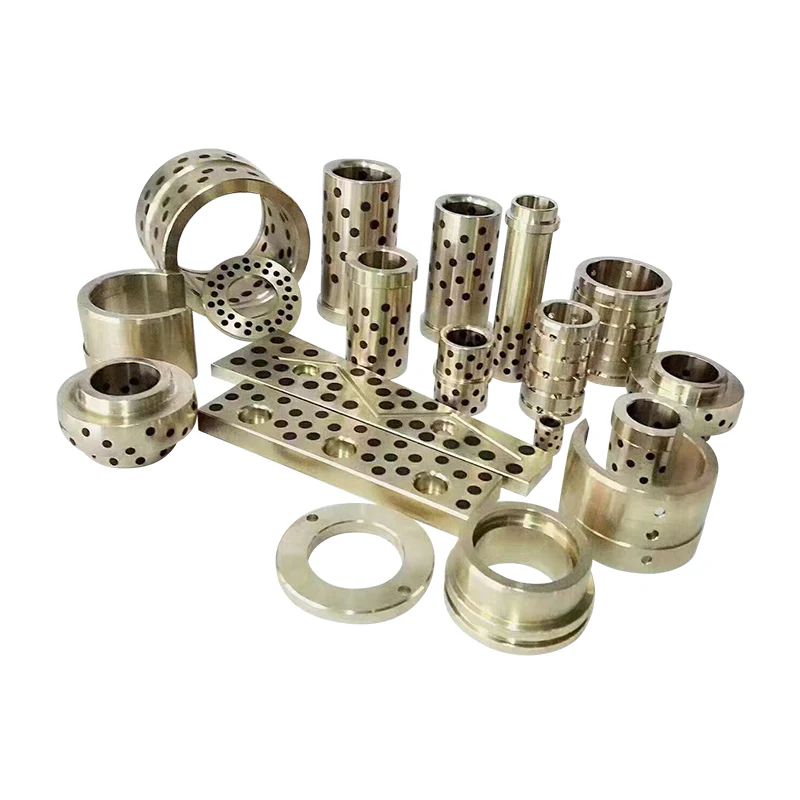
परिशुद्धता इंजेक्शन मोल्डिंग गुहा और कोर से कहीं अधिक पर निर्भर करती है। मोल्ड बेस संरचनात्मक ढांचा प्रदान करता है जो मोल्डिंग सिस्टम को एक साथ रखता है, जबकि मानक घटक संरेखण, आंदोलन, स्थिति और भाग अस्वीकृति को नियंत्रित करते हैं। यदि इन तत्वों का खराब मिलान किया गया है या गलत तरीके से निर्मित किया गया है, तो फ्लैश, असमान घिसाव, असंगत भाग आयाम, मुश्किल मोल्ड खोलने और समय से पहले टूलींग विफलता जैसी समस्याएं हो सकती हैं। सही का चयन करनामोल्डबेस और मानक भागइसलिए विश्वसनीय इंजेक्शन मोल्ड के निर्माण में घटक एक मौलिक कदम है।
एक अच्छी तरह से इंजीनियर की गई मोल्ड असेंबली उपयुक्त प्लेट सामग्री, सटीक मशीनिंग, भरोसेमंद मार्गदर्शक प्रणाली, सही ढंग से चयनित इजेक्टर घटकों और संगत सहायक उपकरण को जोड़ती है। आवश्यक कॉन्फ़िगरेशन मोल्ड आकार, राल विशेषताओं, गुहा लेआउट, इंजेक्शन दबाव, उत्पादन मात्रा और इंजेक्शन मोल्डिंग मशीन के विनिर्देशों के साथ भिन्न होता है।मोल्डबर्गर मोल्ड उद्योग कंपनी लिमिटेडP20 स्टील, 1.2311 ग्रेड स्टील, SUJ2 गाइड घटकों और SKD61 इजेक्टर पिन को कवर करने वाले प्रकाशित विनिर्देशों के साथ, औद्योगिक अनुप्रयोगों के लिए मोल्ड बेस और सटीक मोल्ड घटकों की आपूर्ति करता है। प्रत्येक घटक के कार्य और चयन मानदंड को समझने से मोल्ड डिजाइनरों और क्रय टीमों को अधिक सूचित निर्णय लेने में मदद मिलती है।
विषयसूची
1. स्थिर इंजेक्शन मोल्ड के लिए कौन सी मोल्ड बेस प्लेट आवश्यक हैं?
2. कौन से मानक घटक संरेखण, गति और इजेक्शन को नियंत्रित करते हैं?
3. सामग्री, सहनशीलता और विनिर्माण गुणवत्ता का मूल्यांकन कैसे किया जाना चाहिए?
5. अक्सर पूछे जाने वाले प्रश्न
स्थिर इंजेक्शन मोल्ड के लिए कौन सी मोल्ड बेस प्लेट आवश्यक हैं?
एक मोल्ड बेस सहायक संरचना है जो गुहा, कोर, मार्गदर्शक प्रणाली, इजेक्शन तंत्र और अन्य कार्यात्मक तत्वों को उनके इच्छित स्थान पर रखती है। इंजेक्शन मोल्डिंग के दौरान, असेंबली को क्लैंपिंग बल, इंजेक्शन दबाव, बार-बार खोलने और बंद करने और थर्मल परिवर्तनों के अधीन किया जाता है। इन परिचालन स्थितियों के तहत आधार को आयामी स्थिरता बनाए रखनी चाहिए। यहां तक कि जब गुहा और कोर को सटीक रूप से मशीनीकृत किया गया है, तो अपर्याप्त प्लेट कठोरता या खराब संरेखण अंतिम ढाला भाग को प्रभावित कर सकता है।
प्लेट की व्यवस्था मोल्ड डिज़ाइन पर निर्भर करती है। एक पारंपरिक दो-प्लेट मोल्ड में आमतौर पर एक शीर्ष क्लैंपिंग प्लेट, कैविटी प्लेट, कोर प्लेट, सपोर्ट प्लेट, स्पेसर ब्लॉक, इजेक्टर प्लेट और एक निचला क्लैंपिंग प्लेट शामिल होता है। अधिक जटिल टूलींग के लिए स्लाइडर, लिफ्टर, हॉट रनर या विशेष इजेक्शन व्यवस्था को समायोजित करने के लिए अतिरिक्त प्लेट या आवेषण की आवश्यकता हो सकती है। प्रत्येक प्लेट की एक परिभाषित यांत्रिक भूमिका होती है, और इसके आयामों को केवल नाममात्र मोल्ड आकार के संदर्भ में चुने जाने के बजाय मोल्ड लेआउट द्वारा निर्धारित किया जाना चाहिए।
कौन सी प्लेटें मुख्य संरचनात्मक संयोजन बनाती हैं?
मोल्ड बेस निर्दिष्ट करते समय आमतौर पर निम्नलिखित घटकों पर विचार किया जाता है:
- शीर्ष क्लैंपिंग प्लेट:मोल्ड के स्थिर पक्ष को इंजेक्शन मोल्डिंग मशीन के निश्चित प्लेटन से जोड़ता है। यह ऊपरी मोल्ड असेंबली के लिए माउंटिंग सतह प्रदान करता है और जहां आवश्यक हो वहां स्प्रू बुशिंग को समायोजित करता है।
- गुहा प्लेट:कैविटी डालने का समर्थन करता है या सीधे कैविटी मशीनिंग करता है। इसकी सपाटता, मोटाई और कठोरता इस बात पर प्रभाव डालती है कि क्लैम्पिंग के दौरान गुहा पक्ष को कितनी लगातार सहायता मिलती है।
- कोर प्लेट:कोर इंसर्ट या कोर-फॉर्मिंग सुविधाओं को धारण करता है। इसे बार-बार उत्पादन चक्रों के दौरान कैविटी प्लेट के साथ डिज़ाइन किए गए संबंध को बनाए रखना चाहिए।
- समर्थन प्लेट:कोर-साइड असेंबली को मजबूत करता है और इंजेक्शन के दबाव में झुकने से रोकने में मदद करता है। आवश्यक मोटाई और समर्थन व्यवस्था अनुमानित क्षेत्र, गुहा लेआउट और अपेक्षित मोल्डिंग भार पर निर्भर करती है।
- स्पेसर ब्लॉक:इजेक्टर असेंबली की यात्रा के लिए आवश्यक स्थान बनाएं। उनके आयाम उपलब्ध इजेक्शन स्ट्रोक को निर्धारित करते हैं और चलती भागों के लिए पर्याप्त निकासी की अनुमति देनी चाहिए।
- इजेक्टर रिटेनर प्लेट और इजेक्टर प्लेट:इजेक्टर पिन, स्लीव्स और अन्य इजेक्शन तत्वों को पकड़ें और चलाएं। उनका आंदोलन समानांतर और हस्तक्षेप से मुक्त रहना चाहिए।
- बॉटम क्लैम्पिंग प्लेट:मोल्ड के गतिशील पक्ष को गतिशील प्लेटन से जोड़ता है और आवश्यक माउंटिंग और सपोर्ट इंटरफ़ेस प्रदान करता है।
ये प्लेटें एक कनेक्टेड मैकेनिकल सिस्टम की तरह काम करती हैं। उदाहरण के लिए, एक सपोर्ट प्लेट की मोटाई बढ़ाने से विक्षेपण के प्रतिरोध में सुधार हो सकता है, लेकिन यह समग्र मोल्ड ऊंचाई और उपलब्ध मशीन स्थान को भी प्रभावित करता है। इसी तरह, स्पेसर ब्लॉक की ऊंचाई बदलने से इजेक्टर स्ट्रोक और रिटर्न घटकों के लिए उपलब्ध जगह प्रभावित हो सकती है। इसलिए एक डिज़ाइन समीक्षा में प्लेटों के पूर्ण स्टैक-अप पर विचार करना चाहिए, न कि प्रत्येक प्लेट को एक स्वतंत्र खरीद वस्तु के रूप में मानना चाहिए।
कौन सी सामग्री और कठोरता विशिष्टताएँ प्रासंगिक हैं?
सामग्री का चयन प्रत्येक प्लेट पर रखी गई यांत्रिक मांगों को प्रतिबिंबित करना चाहिए। मोल्डबर्गर मोल्ड इंडस्ट्री कंपनी लिमिटेड से प्रकाशित प्रोसीरीज मोल्ड-बेस जानकारी आधार सामग्री विकल्पों के रूप में पी20 पूर्व-कठोर स्टील और 1.2311 ग्रेड स्टील की पहचान करती है। सूचीबद्ध कठोरता 28 से 32 एचआरसी है, तन्य शक्ति 965 से 1200 एन/मिमी² और न्यूनतम उपज शक्ति 800 एन/मिमी² है। ये मान बताए गए प्रोसीरीज़ कॉन्फ़िगरेशन के मूल्यांकन के लिए एक संदर्भ प्रदान करते हैं, लेकिन खरीदारों को सामग्री प्रमाणपत्र और सटीक ऑर्डर पर लागू विनिर्देश की पुष्टि करनी चाहिए।
| अवयव | प्रकाशित सामग्री | प्रकाशित कठोरता | सूचीबद्ध सतह की स्थिति |
| क्लैंपिंग प्लेटें ए और बी | पी20/1.2311 | 28 से 32 एचआरसी | पीसकर पॉलिश किया हुआ |
| समर्थन प्लेट एस | 1045 कार्बन स्टील | 18 से 22 एचआरसी | मैदान |
| इजेक्टर हाउसिंग सी और डी | पी20/1.2311 | 28 से 32 एचआरसी | मैदान |
| गाइड खंभे और झाड़ियाँ | SUJ2 असर स्टील | 58 से 62 एचआरसी | कठोर और पीसा हुआ |
| इजेक्टर पिन | SKD61 / H13 टूल स्टील | 48 से 52 एचआरसी | परिशुद्धता भूमि |
सामान्य प्रयोजन के सांचे के लिए, P20 को अक्सर चुना जाता है क्योंकि यह मशीनेबिलिटी, पॉलिशेबिलिटी और यांत्रिक प्रदर्शन का व्यावहारिक संतुलन प्रदान करता है। उच्च-तनाव वाले टूलींग के लिए एक अलग स्टील ग्रेड या अधिक महत्वपूर्ण समर्थन व्यवस्था की आवश्यकता हो सकती है। सामग्री की पसंद में मोल्डिंग रेजिन का भी ध्यान रखना चाहिए। उदाहरण के लिए, ग्लास-फाइबर-प्रबलित प्लास्टिक, मोल्ड सतहों और चलती घटकों पर अपघर्षक घिसाव को बढ़ा सकता है। संक्षारक या नमी-संवेदनशील प्रसंस्करण वातावरण के लिए चयनित क्षेत्रों में संक्षारण प्रतिरोधी सामग्री की आवश्यकता हो सकती है।
मोल्ड-बेस आयामों का मशीन से मिलान कैसे किया जाना चाहिए?
भौतिक गुणवत्ता के समान ही शारीरिक अनुकूलता भी महत्वपूर्ण है। एक मोल्ड बेस को मशीन के प्लेटन आयाम और टाई-बार रिक्ति के भीतर फिट होना चाहिए, जबकि इसकी लोकेटिंग रिंग, माउंटिंग छेद, समग्र ऊंचाई और इजेक्टर इंटरफ़ेस को मशीन विनिर्देश से मेल खाना चाहिए। मोल्ड डिजाइनर को उपलब्ध दिन के उजाले, अधिकतम उद्घाटन स्ट्रोक, न्यूनतम मोल्ड मोटाई और मशीन की क्लैंपिंग क्षमता पर भी विचार करने की आवश्यकता है।
प्रोसीरीज़ प्रकाशित आकार मैट्रिक्स पांच संदर्भ कॉन्फ़िगरेशन प्रदान करता है। नीचे दिए गए आंकड़े सूचीबद्ध प्लेट आयामों और समग्र ऊंचाई का वर्णन करते हैं, न कि प्रत्येक अनुकूलित मोल्ड बेस के लिए सार्वभौमिक आकार सीमा का।
| आधार आकार | एक प्लेट की मोटाई | बी प्लेट की मोटाई | एस प्लेट की मोटाई | समग्र ऊंचाई |
| 1515 | 50 मिमी | 50 मिमी | 25 मिमी | 146 मिमी |
| 2020 | 60 मिमी | 60 मिमी | 30 मिमी | 181 मिमी |
| 2525 | 70 मिमी | 70 मिमी | 35 मिमी | 216 मिमी |
| 3030 | 80 मिमी | 80 मिमी | 40 मिमी | 251 मिमी |
| 3535 | 90 मिमी | 90 मिमी | 45 मिमी | 286 मिमी |
किसी कोटेशन की समीक्षा करते समय, हमारी इंजीनियरिंग टीम को मोल्ड ड्राइंग, मशीन मॉडल, राल जानकारी, कैविटी व्यवस्था और अपेक्षित उत्पादन मात्रा प्राप्त होनी चाहिए। ये विवरण यह स्थापित करने में मदद करते हैं कि मानक कॉन्फ़िगरेशन उपयुक्त है या प्लेट की मोटाई, समर्थन स्थिति, कूलिंग लेआउट, या माउंटिंग विवरण में संशोधन की आवश्यकता है। मोल्डबर्गर मोल्ड इंडस्ट्री कंपनी लिमिटेड इंजेक्शन मोल्डिंग अनुप्रयोगों के लिए मोल्ड-बेस विकल्प प्रदान करती है, और खरीदारों को उत्पादन शुरू होने से पहले अंतिम ड्राइंग और सामग्री शेड्यूल की पुष्टि करनी चाहिए।
कौन से मानक घटक संरेखण, गति और निष्कासन को नियंत्रित करते हैं?
मानक घटक अक्सर मुख्य मोल्ड प्लेटों से छोटे होते हैं, लेकिन पुनरावृत्ति पर उनका प्रभाव पर्याप्त होता है। वे उद्घाटन और समापन आंदोलन का मार्गदर्शन करते हैं, मोल्ड के हिस्सों को इच्छित संबंध में रखते हैं, मोल्ड किए गए उत्पाद को जारी करते हैं, और चलती असेंबली को अवांछित विस्थापन से बचाते हैं। यदि किसी सांचे के मार्गदर्शक या निष्कासन घटकों को गलत तरीके से निर्दिष्ट किया गया है तो एक सांचे में एक कठोर आधार और सटीक रूप से मशीनी गुहा हो सकती है, जबकि असंगत भागों का उत्पादन भी हो सकता है।
मानक घटकों का चयन साँचे की गति और कार्यात्मक आवश्यकताओं से शुरू होना चाहिए। एक साधारण दो-प्लेट मोल्ड एक पारंपरिक गाइड स्तंभ और इजेक्टर पिन के साथ झाड़ी व्यवस्था का उपयोग कर सकता है। गहरी पसलियों, बेलनाकार विशेषताओं, अंडरकट्स या नाजुक कॉस्मेटिक सतहों वाले एक सांचे को इजेक्टर स्लीव्स, लिफ्टर्स, वियर प्लेट्स या अतिरिक्त मार्गदर्शक और लॉकिंग तत्वों की आवश्यकता हो सकती है। मोल्ड डिज़ाइन के दौरान इन घटकों की संख्या और व्यवस्था निर्धारित की जानी चाहिए।
गाइड पिलर और गाइड बुशिंग क्यों आवश्यक हैं?
गाइड पिलर और गाइड बुशिंग खुलने और बंद होने के दौरान गतिशील और स्थिर मोल्ड हिस्सों की सापेक्ष स्थिति को नियंत्रित करते हैं। उनका उद्देश्य कैविटी और कोर के मिलने से पहले असेंबली को सही स्थिति में निर्देशित करना है। सटीक मार्गदर्शन असमान संपर्क को कम करने, अलग होने वाली सतहों की रक्षा करने और कई मोल्डिंग चक्रों पर दोहराए जाने योग्य संरेखण को बनाए रखने में मदद करता है।
एक विशिष्ट गाइड प्रणाली में मोल्ड के एक तरफ स्थापित कठोर खंभे और दूसरी तरफ स्थापित मिलान वाली झाड़ियाँ शामिल होती हैं। अत्यधिक पार्श्व खेल को सीमित करते हुए दो घटकों के बीच फिट को सुचारू गति की अनुमति देनी चाहिए। बहुत बड़ी निकासी अवांछित गति की अनुमति दे सकती है और गलत संरेखण के जोखिम को बढ़ा सकती है। बहुत टाइट फिट घर्षण, गर्मी पैदा करना, स्कोरिंग या दौरे का कारण बन सकता है, खासकर जब चिकनाई अपर्याप्त हो या मोल्ड संदूषण के संपर्क में हो।
प्रकाशित प्रोसीरीज़ विनिर्देश गाइड स्तंभों और झाड़ियों के लिए एसयूजे 2 असर स्टील की पहचान करता है, जिसमें 58 से 62 एचआरसी की कठोरता और एक कठोर और ग्राउंड फिनिश है। यह सूचीबद्ध कॉन्फ़िगरेशन के लिए एक सार्थक सामग्री और कठोरता संदर्भ है। हालाँकि, खरीदारों को घटक ड्राइंग पर वास्तविक स्तंभ व्यास, काम करने की लंबाई, झाड़ी की लंबाई, फिट वर्ग, सतह खुरदरापन, स्नेहन व्यवस्था और आयामी सहनशीलता की भी जांच करनी चाहिए।
गाइड सिस्टम को सांचे के आकार और वजन के अनुसार डिजाइन किया जाना चाहिए। असमान लोडिंग को प्रबंधित करने के लिए बड़े सांचों को अतिरिक्त गाइड तत्वों या पूरक संरेखण सुविधाओं की आवश्यकता हो सकती है। साइड एक्शन वाले सांचों में, डिजाइनर को यह भी सुनिश्चित करना चाहिए कि गाइड पिलर, एंगल पिन, स्लाइडर और लॉकिंग ब्लॉक उद्घाटन अनुक्रम के दौरान हस्तक्षेप न करें। निर्धारित मोल्ड रखरखाव के दौरान टूट-फूट और चिकनाई की स्थिति के लिए मार्गदर्शक प्रणाली का निरीक्षण किया जाना चाहिए।
इजेक्टर पिन और स्लीव्स पार्ट रिलीज़ को कैसे प्रभावित करते हैं?
इजेक्शन सिस्टम ठंडा होने और मोल्ड खुलने के बाद मोल्ड किए गए घटक को कोर से हटा देता है। इजेक्टर पिन का उपयोग आमतौर पर भाग के उपयुक्त क्षेत्रों के खिलाफ धक्का देने के लिए किया जाता है, जबकि इजेक्टर स्लीव्स बेलनाकार बॉस या कोर पिन के आसपास उपयोगी होते हैं जहां आसपास की संपर्क सतह की आवश्यकता होती है। चुनाव भाग की ज्यामिति, दीवार की मोटाई, ड्राफ्ट कोण, सामग्री संकोचन और स्वीकार्य इजेक्शन चिह्नों के स्थान पर निर्भर करता है।
इजेक्टर पिन प्लेसमेंट एक डिज़ाइन निर्णय है, न कि केवल समान रूप से पिन वितरित करने का मामला। बल को उन क्षेत्रों पर लागू किया जाना चाहिए जो दृश्यमान निशान, विरूपण, या तनाव सफेदी छोड़े बिना इजेक्शन भार का सामना कर सकते हैं। पतली दीवारों और संकीर्ण पसलियों को मोटे संरचनात्मक वर्गों से अलग इजेक्शन व्यवस्था की आवश्यकता हो सकती है। यदि भाग कोर को मजबूती से पकड़ता है, तो डिजाइनर को कुछ भारी लोड वाले पिनों पर भरोसा करने के बजाय प्रभावी इजेक्शन क्षेत्र को बढ़ाने या ड्राफ्ट और सतह फिनिश को संशोधित करने की आवश्यकता हो सकती है।
इजेक्टर पिन सीधे, सही ढंग से फिट और पर्याप्त रूप से समर्थित होने चाहिए। अत्यधिक असमर्थित लंबाई से झुकने का खतरा बढ़ सकता है। गलत पिन ऊंचाई गवाह के निशान या असमान रिलीज का कारण बन सकती है, जबकि खराब संरेखण के कारण पिन अपने छेद के खिलाफ रगड़ सकती है। इजेक्टर स्लीव्स को सांद्रता और रनिंग क्लीयरेंस पर समान ध्यान देने की आवश्यकता होती है क्योंकि वे एक कोर पिन के आसपास काम करते हैं और इजेक्शन के दौरान साइड लोड के संपर्क में आ सकते हैं।
प्रकाशित प्रोसीरीज़ कॉन्फ़िगरेशन के लिए, सूचीबद्ध इजेक्टर पिन सामग्री SKD61 H13 टूल स्टील है, जिसमें 48 से 52 HRC की कठोरता और एक सटीक-ग्राउंड फिनिश है। इस विनिर्देश को बताए गए उत्पाद कॉन्फ़िगरेशन के लिए एक संदर्भ के रूप में माना जाना चाहिए न कि यह धारणा कि प्रत्येक इजेक्टर पिन या स्लीव एक ही ग्रेड का उपयोग करता है। खरीदारों को व्यास, लंबाई, सिर की शैली, टिप ज्यामिति, कठोरता और आवेदन के लिए आवश्यक किसी विशेष कोटिंग या सतह उपचार की पुष्टि करनी चाहिए।
कौन से अन्य घटक मोल्ड संचलन प्रणाली को पूरा करते हैं?
विश्वसनीय मोल्ड संचालन प्राप्त करने के लिए कई अतिरिक्त घटकों की आवश्यकता हो सकती है। उनका उपयोग साँचे की वास्तुकला और ढले हुए उत्पाद के प्रकार पर निर्भर करता है।
- वापसी पिन:मोल्ड बंद होने पर इजेक्टर असेंबली को उसकी मूल स्थिति में वापस लाने में मदद करें। उनकी लंबाई और संपर्क व्यवस्था इजेक्टर प्लेट डिज़ाइन के अनुरूप होनी चाहिए।
- स्प्रिंग्स:चयनित तंत्रों में वापसी बल या नियंत्रित गति प्रदान करें। स्प्रिंग चयन में कार्य भार, संपीड़न सीमा, थकान जीवन, ऑपरेटिंग तापमान और उपलब्ध स्थापना स्थान पर विचार किया जाना चाहिए।
- अंगूठी का पता लगाना:मोल्ड को इंजेक्शन मशीन नोजल के सापेक्ष स्थापित करना और उद्घाटन का स्थान निर्धारित करना। इसके आयामों को मशीन इंटरफ़ेस और मोल्ड की स्प्रू व्यवस्था से मेल खाना चाहिए।
- स्प्रू झाड़ी:मशीन नोजल से मोल्ड रनर सिस्टम में पिघले हुए प्लास्टिक के लिए प्रवेश पथ प्रदान करता है। नोजल त्रिज्या, छिद्र आयाम और बैठने की ज्यामिति का संगत होना आवश्यक है।
- प्लेटें पहनें:स्लाइडर और अन्य चलती मोल्ड तंत्र जैसे क्षेत्रों में स्लाइडिंग संपर्क सतहों को सुरक्षित रखें। जब घिसाव अस्वीकार्य स्तर पर पहुंच जाता है तो उन्हें बदला जा सकता है, जिससे अधिक महंगी मोल्ड संरचनाओं की सुरक्षा में मदद मिलती है।
- गाइड सहायक उपकरण:विशिष्ट मोल्ड लेआउट के लिए अतिरिक्त गाइड, स्टॉप और संरेखण घटक शामिल हो सकते हैं। सटीक कॉन्फ़िगरेशन को अनुमोदित मोल्ड ड्राइंग का पालन करना चाहिए।
- ताले और सीमा घटक:मोल्ड की गति के चयनित चरणों को नियंत्रित करें या उन डिज़ाइनों में पोजिशनिंग फ़ंक्शन प्रदान करें जिनके लिए उनकी आवश्यकता होती है।
- सील और प्लग:मोल्ड डिज़ाइन द्वारा निर्दिष्ट कूलिंग चैनल और द्रव सर्किट आवश्यकताओं का समर्थन करें। उनकी सामग्री और दबाव रेटिंग परिचालन स्थितियों के लिए उपयुक्त होनी चाहिए।
प्रत्येक साँचे को इस सूची के प्रत्येक घटक की आवश्यकता नहीं होती है। उदाहरण के लिए, एक बुनियादी सांचे को लिफ्टर्स या जटिल लॉकिंग ब्लॉकों की आवश्यकता नहीं हो सकती है, जबकि साइड अंडरकट्स वाला एक सांचा अपने आंदोलन अनुक्रम को पूरा करने के लिए स्लाइडर्स, एंगल पिन और वियर प्लेटों पर निर्भर हो सकता है। घटक सूची को मोल्ड असेंबली ड्राइंग और सामग्री के बिल से तैयार किया जाना चाहिए, जिसमें प्रत्येक भाग को एक स्पष्ट कार्य और संदर्भ संख्या दी जानी चाहिए।
मोल्डबर्गर मोल्ड इंडस्ट्री कंपनी लिमिटेड अपने मोल्ड घटक श्रेणियों में गाइड पिलर और वियर प्लेट, गाइड और अन्य मोल्ड सहायक उपकरण, और इजेक्टर पिन और इजेक्टर स्लीव्स को सूचीबद्ध करती है। इन भागों की सोर्सिंग करते समय, हमारे क्रय विनिर्देश में घटक प्रकार, ड्राइंग संख्या, सामग्री, कठोरता, आयाम, सतह उपचार और मात्रा की पहचान होनी चाहिए। यह दिखने में समान घटकों के बीच अस्पष्टता को कम करता है जिनकी अलग-अलग कार्यात्मक आवश्यकताएं हो सकती हैं।
सामग्री, सहनशीलता और विनिर्माण गुणवत्ता का मूल्यांकन कैसे किया जाना चाहिए?
परिशुद्धता केवल सामग्री के नाम या मशीन सूची से स्थापित नहीं होती है। यह डिजाइन आवश्यकताओं, कच्चे माल की स्थिति, मशीनिंग प्रक्रियाओं, गर्मी उपचार, पीसने, संयोजन और निरीक्षण के बीच नियंत्रित संबंध का परिणाम है। एक घटक अपने नाममात्र आयामों को पूरा कर सकता है, लेकिन फिर भी खराब प्रदर्शन करता है यदि इसकी सपाटता, समानता, एकाग्रता, कठोरता, या सतह खत्म अनुप्रयोग के लिए अनुपयुक्त है। इसलिए खरीदारों को उत्पाद विनिर्देश के साथ-साथ विनिर्माण और निरीक्षण आवश्यकताओं का भी मूल्यांकन करना चाहिए।
स्टील ग्रेड को घटक कार्यों से कैसे मिलान किया जाना चाहिए?
विभिन्न मोल्ड घटक विभिन्न प्रकार के यांत्रिक तनाव और टूट-फूट का अनुभव करते हैं। एक बड़ी प्लेट को संरचनात्मक समर्थन प्रदान करना चाहिए और इसकी ज्यामिति को बनाए रखना चाहिए। एक मार्गदर्शक स्तंभ बार-बार फिसलने वाले संपर्क का अनुभव करता है। एक इजेक्टर पिन संपीड़न बल, घर्षण और बार-बार होने वाली गति के संपर्क में आता है। प्रत्येक घटक के लिए एक सामग्री का चयन करना इन विभिन्न परिचालन स्थितियों की अनदेखी करेगा।
मोल्डबर्गर मोल्ड इंडस्ट्री कंपनी लिमिटेड द्वारा प्रकाशित उत्पाद जानकारी मोल्ड-बेस अनुप्रयोगों के लिए कई स्टील विकल्पों की पहचान करती है, जिनमें P20, 4140, H13, स्टेनलेस स्टील और S7 शामिल हैं। सूचीबद्ध विवरण P20 को सामान्य प्रयोजन के मोल्ड अनुप्रयोगों और अच्छी मशीनेबिलिटी के साथ, 4140 को ताकत और क्रूरता के साथ, H13 को गर्मी प्रतिरोध के साथ, स्टेनलेस स्टील को संक्षारण प्रतिरोध के साथ, और S7 को प्रभाव प्रतिरोध के साथ जोड़ते हैं। ये चयन संदर्भ हैं, विनिमेय गारंटी नहीं। सही ग्रेड घटक, राल, प्रसंस्करण तापमान, अपेक्षित टूट-फूट और रखरखाव आवश्यकताओं पर निर्भर करता है।
उदाहरण के लिए, P20 कई सामान्य प्रयोजन प्लेटों के लिए उपयुक्त हो सकता है, जबकि H13 को अक्सर वहां माना जाता है जहां उच्च तापीय मांग या विशिष्ट पहनने की स्थिति इसके उपयोग को उचित ठहराती है। एक स्टेनलेस ग्रेड उन अनुप्रयोगों में प्रासंगिक हो सकता है जहां संक्षारण प्रतिरोध महत्वपूर्ण है, लेकिन सटीक ग्रेड और गर्मी उपचार को अभी भी पुष्टि की आवश्यकता है। खरीदार को प्लेट की आधार सामग्री और इन्सर्ट, गाइड तत्वों, इजेक्टर और पहनने वाले घटकों के लिए उपयोग की जाने वाली सामग्री के बीच भी अंतर करना चाहिए।
ताप उपचार एक अन्य महत्वपूर्ण विचार है। कठोरता इंडेंटेशन और घिसाव के प्रतिरोध को प्रभावित करती है, लेकिन कठोरता अकेले क्रूरता, आयामी स्थिरता या क्रैकिंग के प्रतिरोध का वर्णन नहीं करती है। यदि किसी घटक को किसी न किसी मशीनिंग के बाद कठोर किया जाता है, तो विनिर्माण योजना में संभावित विरूपण और अंतिम पीसने की आवश्यकता को ध्यान में रखना चाहिए। क्लोज फिट की आवश्यकता वाले घटकों के लिए, निरीक्षण अंतिम मशीनिंग और गर्मी उपचार चरणों के बाद होना चाहिए, न कि केवल उनके पहले।
कौन सी आयामी सहनशीलता सबसे अधिक ध्यान देने योग्य है?
मोल्ड ड्राइंग पर प्रत्येक आयाम का समान कार्यात्मक महत्व नहीं होता है। एक प्लेट की कुल लंबाई और चौड़ाई में अपेक्षाकृत व्यापक सहनशीलता हो सकती है, जबकि गाइड छेद, सुविधाओं का पता लगाने, जेब डालने और स्लाइडिंग इंटरफेस के लिए बहुत करीबी नियंत्रण की आवश्यकता हो सकती है। एक उपयोगी निरीक्षण योजना महत्वपूर्ण-से-कार्य आयामों की पहचान करती है और परिभाषित करती है कि उन्हें कैसे मापा जाएगा।
ध्यान देने की आवश्यकता वाले विशिष्ट क्षेत्रों में शामिल हैं:
- प्लेट समतलता और समानता:यह प्रभावित करें कि मोल्ड कैसे बंद होता है और असेंबली में क्लैंपिंग लोड कैसे वितरित किया जाता है।
- गाइड छेद स्थिति:गाइड सिस्टम और कैविटी और कोर प्लेटों के बीच संबंध निर्धारित करता है।
- गाइड स्तंभ का व्यास और सीधापन:रनिंग फिट, घर्षण और दोहराए जाने योग्य संरेखण को प्रभावित करें।
- पॉकेट आयाम सम्मिलित करें:निर्धारित करें कि क्या कैविटी और कोर इंसर्ट को सही ढंग से स्थित और बनाए रखा जा सकता है।
- इजेक्टर छेद की स्थिति और व्यास:पिन की गति और रगड़ने या दौरे के जोखिम को प्रभावित करता है।
- बिदाई सतह की स्थिति:मोल्ड बंद होने और खराब संपर्क या क्षति के कारण फ्लैश के जोखिम को प्रभावित करता है।
- स्थापित करने और लगाने की विशेषताएं:इंजेक्शन मशीन और अनुमोदित मोल्ड डिज़ाइन से मेल खाना चाहिए।
प्रोसीरीज़ मोल्ड-बेस पेज प्लेटों और घटकों के लिए सीएनसी मशीनिंग को सूचीबद्ध करता है और सटीक संरेखण और फिट प्राप्त करने के उद्देश्य से विनिर्माण दृष्टिकोण का वर्णन करता है। एक अलग साँचे-निर्माण विनिर्देश पृष्ठ में 150 मिमी गुणा 150 मिमी से 600 मिमी गुणा 600 मिमी तक की मानक आकार सीमा, रा 0.4 माइक्रोमीटर की एक मानक सतह खत्म, और महत्वपूर्ण आयामों पर प्लस या माइनस 0.01 मिमी की सहनशीलता सूचीबद्ध होती है। ये आंकड़े उस प्रकाशित विनिर्देश से संबंधित हैं और इन्हें प्रत्येक मोल्ड-बेस श्रृंखला या व्यक्तिगत घटक पर स्वचालित रूप से लागू नहीं किया जाना चाहिए।
एक अन्य इंजेक्शन मोल्ड बेस पेज मानक आकार, सतह खत्म जानकारी और मॉडल श्रृंखला का एक अलग सेट सूचीबद्ध करता है। क्योंकि प्रकाशित उत्पाद पृष्ठ विभिन्न कॉन्फ़िगरेशन का वर्णन कर सकते हैं, खरीदारों को चयनित मॉडल के लिए एक समेकित ड्राइंग और विनिर्देश शीट का अनुरोध करना चाहिए। अंतिम उद्धरण में यह बताया जाना चाहिए कि प्रत्येक महत्वपूर्ण आयाम पर कौन सी सहनशीलता लागू होती है, सतह खुरदरापन कैसे मापा जाता है, और क्या निरीक्षण रिकॉर्ड ऑर्डर के साथ प्रदान किए जाते हैं।
कौन सी विनिर्माण और निरीक्षण प्रक्रियाएं दोहराव का समर्थन करती हैं?
मशीनिंग क्षमता तभी प्रासंगिक है जब यह मोल्ड डिज़ाइन के लिए आवश्यक आयामों और सुविधाओं से जुड़ी हो। सीएनसी मिलिंग और ड्रिलिंग का उपयोग प्लेट प्रोफाइल, छेद, पॉकेट और माउंटिंग सुविधाओं के उत्पादन के लिए किया जाता है। सटीक पीसने से समतलता, समानता और सतह की स्थिति में सुधार हो सकता है। वायर ईडीएम का उपयोग उन प्रोफाइलों या सुविधाओं के लिए किया जा सकता है जिन्हें पारंपरिक कटिंग द्वारा तैयार करना मुश्किल है। निर्दिष्ट कठोरता प्राप्त करने के लिए ताप उपचार की आवश्यकता हो सकती है, जबकि आयामी निरीक्षण यह सत्यापित करता है कि तैयार भाग ड्राइंग के अनुरूप है या नहीं।
मोल्डबर्गर मोल्ड इंडस्ट्री कंपनी लिमिटेड की कंपनी प्रोफाइल में माकिनो, दावेई और फैनक से सीएनसी मशीनें, माकिनो और सोडिक से इलेक्ट्रिकल डिस्चार्ज मशीनें, धीमी तार-फीडिंग मशीनें, ओकामोटो ग्राइंडर, खराद और हेक्सागोन समन्वय मापने वाले उपकरण सूचीबद्ध हैं। यह 30 डिज़ाइन इंजीनियरों और 100 से अधिक पेशेवर और तकनीकी कर्मियों की एक टीम की भी रिपोर्ट करता है। ये प्रकाशित संसाधन कंपनी द्वारा वर्णित उपकरणों और कर्मियों की श्रेणी को दर्शाते हैं, जबकि किसी व्यक्तिगत ऑर्डर के लिए उपयोग की जाने वाली प्रक्रिया की पुष्टि उसकी वास्तविक विनिर्माण योजना के विरुद्ध की जानी चाहिए।
एक समन्वय मापने वाली मशीन का उपयोग ज्यामितीय विशेषताओं का निरीक्षण करने और इंजीनियरिंग ड्राइंग के साथ मापी गई स्थिति की तुलना करने के लिए किया जा सकता है। सरल आयामों के लिए, कैलिब्रेटेड गेज, माइक्रोमीटर, बोर गेज, ऊंचाई गेज और सतह खुरदरापन उपकरण उपयुक्त हो सकते हैं। निरीक्षण विधि का चयन सहनशीलता और जाँच की जा रही ज्यामिति के अनुसार किया जाना चाहिए। माप परिणाम तभी सार्थक होता है जब उपकरण में उपयुक्त रिज़ॉल्यूशन, अंशांकन स्थिति और एक परिभाषित माप प्रक्रिया हो।
गुणवत्ता दस्तावेज़ीकरण में आदर्श रूप से एक सामग्री प्रमाणपत्र, कठोरता रिपोर्ट जहां निर्दिष्ट हो, महत्वपूर्ण विशेषताओं के लिए आयामी निरीक्षण परिणाम और ड्राइंग के लिए आवश्यक किसी विशेष प्रक्रिया के रिकॉर्ड शामिल होने चाहिए। बार-बार ऑर्डर के लिए, अनुमोदित चित्र और निरीक्षण मानदंड बनाए रखने से बैचों के बीच स्थिरता बनाए रखने में मदद मिलती है। यदि किसी घटक का इरादा मौजूदा हिस्से को बदलने का है, तो खरीदार को मूल ड्राइंग या सत्यापित नमूना प्रदान करना चाहिए और पिछले संशोधन से किसी भी बदलाव की पहचान करनी चाहिए।
खरीदार सोर्सिंग और असेंबली जोखिमों को कैसे कम कर सकते हैं?
खरीद टीमें अक्सर मोल्ड घटकों की तुलना इकाई मूल्य और डिलीवरी समय के आधार पर करती हैं। वे कारक मायने रखते हैं, लेकिन उनका मूल्यांकन अनुकूलता, निरीक्षण आवश्यकताओं और उत्पादन में रुकावट की लागत के आधार पर किया जाना चाहिए। एक कम लागत वाला गाइड घटक जो समय से पहले खराब हो जाता है, संरेखण समस्याएं, रखरखाव कार्य और अस्वीकृत मोल्ड भागों का कारण बन सकता है। एक सही ढंग से निर्दिष्ट घटक का खरीद मूल्य अधिक हो सकता है लेकिन अगर यह डाउनटाइम और प्रतिस्थापन आवृत्ति को कम करता है तो बेहतर जीवनचक्र मूल्य प्रदान करता है।
ऑर्डर देने से पहले, निम्नलिखित तकनीकी समीक्षा बिंदुओं का उपयोग करें:
- मोल्ड प्रकार, प्लेट व्यवस्था और मशीन इंटरफ़ेस की पुष्टि करें।
- नवीनतम अनुमोदित मोल्ड असेंबली ड्राइंग और घटक चित्र प्रदान करें।
- सामग्री ग्रेड, कठोरता आवश्यकताओं और गर्मी उपचार स्थितियों की पहचान करें।
- महत्वपूर्ण आयाम, ज्यामितीय सहनशीलता और सतह खुरदरापन निर्दिष्ट करें।
- पुष्टि करें कि क्या घटकों को DME, HASCO, FUTABA, या किसी अन्य नामांकित मानक का पालन करना चाहिए।
- मौजूदा मोल्ड भागों और इच्छित प्रतिस्थापन घटकों के साथ विनिमेयता की जांच करें।
- निरीक्षण दस्तावेजों, पैकेजिंग, पहचान और ट्रेसबिलिटी आवश्यकताओं पर सहमत हों।
- मशीनिंग, ताप उपचार, पीसने और अंतिम निरीक्षण के संबंध में वितरण कार्यक्रम की समीक्षा करें।
आपूर्तिकर्ता द्वारा प्रकाशित इंजेक्शन मोल्ड आधार जानकारी DME, HASCO और FUTABA संगतता का संदर्भ देती है। खरीदारों को अभी भी आवश्यक विशिष्ट मानक श्रृंखला और आयामों की पहचान करनी चाहिए। वाक्यांश "अंतर्राष्ट्रीय मानक" अपने आप में पर्याप्त नहीं है क्योंकि विभिन्न प्रणालियाँ विभिन्न आयामों, फिट और घटक सम्मेलनों का उपयोग कर सकती हैं। जहां भी विनिमेयता की आवश्यकता हो, हमारे तकनीकी क्रय दस्तावेजों में मानक, भाग संख्या और संशोधन निर्दिष्ट होना चाहिए।
कस्टम परियोजनाओं के लिए, मोल्डबर्गर मोल्ड इंडस्ट्री कंपनी लिमिटेड का मूल्यांकन ड्राइंग की समीक्षा करने, आवश्यक प्लेट और घटक कॉन्फ़िगरेशन का निर्माण करने और प्रासंगिक गुणवत्ता की जानकारी प्रदान करने की क्षमता पर किया जा सकता है। हमारे कारखाने के समन्वय को उत्पादन से पहले तकनीकी प्रश्नों को हल करने पर ध्यान केंद्रित करना चाहिए, खासकर जहां ऑर्डर में गैर-मानक आयाम या प्रतिस्थापन घटक शामिल हैं। एक स्पष्ट अनुमोदन प्रक्रिया मशीनिंग शुरू होने के बाद टाले जा सकने वाले संशोधनों को रोकने में मदद करती है।
निष्कर्ष
एक सटीक इंजेक्शन मोल्ड एक स्थिर मोल्ड बेस और मानक घटकों के समन्वित सेट पर निर्भर करता है। क्लैम्पिंग प्लेट्स, कैविटी और कोर प्लेट्स, सपोर्ट प्लेट्स, स्पेसर ब्लॉक और इजेक्टर हाउसिंग संरचनात्मक आधार प्रदान करते हैं। गाइड पिलर्स, बुशिंग्स, इजेक्टर पिन्स, स्लीव्स, रिटर्न पिन्स, लोकेटिंग रिंग्स, स्प्रू बुशिंग्स और वियर कंपोनेंट्स सटीक मूवमेंट और विश्वसनीय पार्ट रिलीज का समर्थन करते हैं। सामग्री चयन, आयामी नियंत्रण, मशीन संगतता, और निरीक्षण रिकॉर्ड यह निर्धारित करते हैं कि ये घटक एक साथ उद्देश्य के अनुसार काम करते हैं या नहीं।
मोल्डबर्गर मोल्ड उद्योग कंपनी लिमिटेडप्रकाशित सामग्री विनिर्देशों, मशीनिंग संसाधनों और निरीक्षण उपकरणों द्वारा समर्थित मोल्ड-बेस और मानक-घटक समाधान प्रदान करता है। यदि आप एक नया इंजेक्शन मोल्ड विकसित कर रहे हैं या प्रतिस्थापन घटकों की सोर्सिंग कर रहे हैं, तो हमारी टीम को अपने चित्र, सामग्री आवश्यकताएं, मशीन विवरण और अपेक्षित उत्पादन स्थितियां भेजें। अपने टूलींग प्रोजेक्ट के लिए उपयुक्त कॉन्फ़िगरेशन की पहचान करने के लिए तकनीकी समीक्षा और उद्धरण का अनुरोध करें।
अक्सर पूछे जाने वाले प्रश्नों
प्रश्न: मोल्ड बेस और मानक मोल्ड घटकों के बीच क्या अंतर है?
ए: एक मोल्ड बेस प्लेटों और सहायक तत्वों की संरचनात्मक असेंबली है जो गुहा, कोर, मार्गदर्शक प्रणाली और इजेक्शन तंत्र को धारण करती है। मानक मोल्ड घटक उस असेंबली के भीतर या उसके आसपास स्थापित कार्यात्मक भाग होते हैं, जैसे गाइड पिलर, गाइड बुशिंग, इजेक्टर पिन, इजेक्टर स्लीव्स, रिटर्न पिन, लोकेटिंग रिंग और स्प्रू बुशिंग। मोल्ड बेस संरचनात्मक सहायता प्रदान करता है, जबकि मानक घटक संरेखण, गति, स्थिति और भाग रिलीज को नियंत्रित करते हैं। विश्वसनीय मोल्ड संचालन प्राप्त करने के लिए दोनों को एक साथ निर्दिष्ट किया जाना चाहिए।
प्रश्न: सटीक इंजेक्शन मोल्ड बेस के लिए आमतौर पर किस स्टील का उपयोग किया जाता है?
ए: पी20 और 1.2311 पूर्व-कठोर स्टील का उपयोग आमतौर पर सामान्य प्रयोजन के मोल्ड-बेस प्लेटों के लिए किया जाता है क्योंकि वे मशीनेबिलिटी और यांत्रिक प्रदर्शन का व्यावहारिक संयोजन प्रदान करते हैं। आवेदन के अनुसार अन्य ग्रेड का चयन किया जा सकता है। उदाहरण के लिए, 4140 ताकत और क्रूरता से जुड़ा है, H13 गर्मी प्रतिरोध के साथ, स्टेनलेस स्टील संक्षारण प्रतिरोध के साथ, और S7 प्रभाव प्रतिरोध के साथ जुड़ा हुआ है। अंतिम विकल्प में मोल्ड संरचना, राल, ऑपरेटिंग तापमान, पहनने की स्थिति, आवश्यक कठोरता और आपूर्तिकर्ता के सामग्री दस्तावेज पर विचार किया जाना चाहिए।
प्रश्न: इंजेक्शन मोल्ड सटीकता में गाइड खंभे और बुशिंग क्यों महत्वपूर्ण हैं?
ए: गाइड पिलर और बुशिंग मोल्ड के खुलने और बंद होने पर दो मोल्ड हिस्सों की सापेक्ष स्थिति को नियंत्रित करते हैं। सही ढंग से मिलान किए गए घटक गुहा और कोर को इच्छित स्थिति में मिलने में मदद करते हैं, अवांछित गति को कम करते हैं और अलग होने वाली सतहों की रक्षा करते हैं। उनका व्यास, सीधापन, फिट, कठोरता, सतह खत्म, और स्नेहन आवश्यकताएं सभी प्रदर्शन को प्रभावित करती हैं। अत्यधिक क्लीयरेंस गलत संरेखण में योगदान कर सकता है, जबकि अत्यधिक टाइट फिट बार-बार ऑपरेशन के दौरान घर्षण, स्कोरिंग या दौरे का कारण बन सकता है।
प्रश्न: प्लास्टिक इंजेक्शन मोल्ड के लिए इजेक्टर पिन का चयन कैसे किया जाना चाहिए?
ए: इजेक्टर पिन का चयन ढले हुए हिस्से की ज्यामिति, दीवार की मोटाई, सामग्री संकोचन, ड्राफ्ट और अपेक्षित इजेक्शन प्रतिरोध के अनुसार किया जाना चाहिए। उनकी संपर्क स्थितियों को दृश्यमान निशान या आंशिक विरूपण पैदा किए बिना रिलीज बल वितरित करना चाहिए। पिन व्यास, लंबाई, सिर की शैली, टिप ज्यामिति, कठोरता, और इजेक्टर प्लेट के भीतर फिट की जांच मोल्ड ड्राइंग के विरुद्ध की जानी चाहिए। इजेक्टर स्लीव्स बेलनाकार बॉस या कोर पिन के आसपास अधिक उपयुक्त हो सकते हैं जहां आसपास की संपर्क सतह की आवश्यकता होती है।
प्रश्न: अनुकूलित मोल्ड बेस का ऑर्डर करते समय खरीदारों को क्या जानकारी प्रदान करनी चाहिए?
ए: खरीदारों को नवीनतम मोल्ड असेंबली ड्राइंग, प्लेट आयाम, मशीन मॉडल, टाई-बार स्पेसिंग, प्लेटन विवरण, रिंग का पता लगाने और माउंटिंग आवश्यकताओं, इजेक्टर इंटरफ़ेस, कैविटी व्यवस्था, राल प्रकार और अपेक्षित उत्पादन की स्थिति प्रदान करनी चाहिए। आदेश में सामग्री ग्रेड, कठोरता, महत्वपूर्ण सहनशीलता, सतह खत्म, लागू मानक और आवश्यक निरीक्षण दस्तावेज़ भी निर्दिष्ट होने चाहिए। कोटेशन से पहले यह जानकारी प्रदान करने से निर्माता को अनुकूलता का आकलन करने, विशेष मशीनिंग आवश्यकताओं की पहचान करने और आयामी या असेंबली समस्याओं के जोखिम को कम करने में मदद मिलती है।
जांच भेजें
X
हम आपको बेहतर ब्राउज़िंग अनुभव प्रदान करने, साइट ट्रैफ़िक का विश्लेषण करने और सामग्री को वैयक्तिकृत करने के लिए कुकीज़ का उपयोग करते हैं। इस साइट का उपयोग करके, आप कुकीज़ के हमारे उपयोग से सहमत हैं।
गोपनीयता नीति